Del acero en bruto al filo terminado: cómo se construye un cuchillo en el taller
Grontuku reúne apuntes de taller sobre cuchillería artesanal. Aquí se explica qué ocurre dentro del acero en cada etapa del proceso y por qué una decisión tomada al principio —la elección de la aleación, la temperatura de austenización, la altura del vaciado— condiciona todo lo que viene después.
El texto sigue el orden real del trabajo: primero el material, después la conformación de la hoja, luego el tratamiento térmico, el acabado, el mango y, por último, el afilado y el mantenimiento. No hay atajos ni recetas universales; hay parámetros orientativos, criterios para decidir y errores frecuentes que conviene reconocer antes de cometerlos.
Imagen editorial de banco de imágenes, utilizada únicamente como ilustración temática del oficio. No documenta una actividad concreta de Grontuku.
Aceros al carbono y aceros inoxidables: qué cambia realmente
La distinción no está en la palabra «inoxidable», sino en el cromo. A partir de aproximadamente un 10,5 % de cromo en solución, el acero forma una capa pasiva de óxido que se regenera sola y frena la corrosión. Por debajo de esa cifra hablamos de aceros al carbono o de baja aleación, que reaccionan con la humedad, los ácidos de los alimentos y el sudor de la mano.
El segundo factor es el carbono. Sin carbono suficiente —en la práctica, a partir de un 0,6 % aproximadamente— la martensita que se forma en el temple no alcanza dureza útil para un filo. Por eso un acero de construcción o una chapa de acero inoxidable de cocina no sirven como material de partida, por muy limpios que se vean.
Comportamiento en el banco
Los aceros al carbono simples, del tipo 1095, O1 o 52100, se mecanizan con facilidad, responden bien a hornos modestos y admiten temples en aceite sin equipamiento sofisticado. Devuelven un filo muy agudo y se reavivan en pocos pasadas de piedra, pero exigen secado inmediato y desarrollan pátina.
Los inoxidables modernos de grano fino, como 14C28N o AEB-L, o los de alto carbono y alto cromo tipo 440C y N690, piden temperaturas de austenización más altas, tiempos de permanencia controlados y, con frecuencia, enfriamiento entre placas y ciclos criogénicos. A cambio perdonan el descuido en la cocina y en ambientes húmedos, algo nada trivial en zonas costeras de la península.
Criterios para elegir el material
- Uso previsto: cocina doméstica, campo, corte de materiales abrasivos, trabajo en exteriores húmedos.
- Equipo disponible: horno con control de temperatura, forja de gas, medio de enfriamiento, posibilidad de criogenia.
- Disposición al mantenimiento de quien va a usar la pieza; un acero al carbono en manos descuidadas termina picado.
- Facilidad de reafilado frente a retención del filo: casi siempre son objetivos opuestos.
- Espesor y formato del material de partida, que determina cuánto metal habrá que retirar.
01
Forja o arranque de material: dos caminos hacia la misma silueta
Forjar significa desplazar el acero caliente hasta acercarlo a la forma final; el arranque de material —conocido también como stock removal— consiste en partir de una pletina y eliminar todo lo que sobra con sierra, lima y abrasivo. Ninguno de los dos métodos produce por sí mismo una hoja mejor: la calidad la decide el tratamiento térmico posterior y la precisión del acabado.
La forja tiene sentido cuando se quiere aprovechar material grueso, crear una punta distal marcada, engrosar el talón o dar una curvatura que sería un desperdicio conseguir a base de abrasivo. También ahorra horas de banda cuando la pieza es grande. Su riesgo es térmico: trabajar por encima del rango correcto engrosa el grano, y por debajo se generan fisuras internas que no se ven hasta el temple.
El arranque de material es más previsible. Permite trabajar con espesores calibrados, mantener simetría con plantillas y controlar el perfil con medidas repetibles. Su límite es el rendimiento del material y el tiempo de abrasivo, además del calor acumulado al esmerilar, que puede ablandar zonas si la pieza ya está tratada.
Precauciones comunes a los dos métodos
- No trabajar el acero por debajo del rango de forja indicado por el fabricante de la aleación.
- Normalizar después de forjar para deshacer el grano grueso y las tensiones acumuladas.
- Vigilar la descarburación: la capa superficial empobrecida en carbono debe retirarse antes del acabado.
- Marcar y conservar la línea central del canto durante todo el proceso.
- Refrigerar con frecuencia al esmerilar y evitar que la punta y el filo cambien de color por el calor.
02
Formación de los vaciados: geometría antes que dureza
El vaciado es la superficie que reduce el espesor del lomo hasta las cercanías del filo. Determina cómo entra la hoja en el material, cómo se separa lo cortado y cuánta resistencia opone la pieza a la flexión. Una hoja con geometría acertada corta bien incluso con una dureza modesta; una hoja gruesa detrás del filo se comporta como una cuña por muy alta que sea su cifra de Rockwell.
Perfiles habituales
- Plano: superficie recta desde el lomo o desde media altura. Equilibrado y fácil de mantener.
- Cóncavo: obtenido con el contacto en el rodillo. Muy fino detrás del filo, cómodo de reafilar, menos apropiado para trabajos duros.
- Convexo: sección abombada. Aporta masa junto al filo y aguanta impactos y torsiones.
- Escandinavo: bisel único y bajo, de referencia clara sobre la piedra, apreciado en cuchillos de trabajo en madera.
Orden de trabajo recomendable
- Trazar la línea central en el canto y marcar la altura del vaciado en ambas caras.
- Rebajar con grano grueso hasta acercarse a la línea, alternando caras para no perder simetría.
- Comprobar el espesor detrás del filo con un calibre en varios puntos de la hoja.
- Dejar entre 0,5 y 1 mm de canto vivo antes del tratamiento térmico para evitar grietas y deformaciones.
- Reservar el afinado del vaciado para después del revenido, ya con la pieza estabilizada.
03
Recocido y normalizado antes del mecanizado
El acero que llega del proveedor suele venir recocido y listo para trabajar, pero cualquier operación en caliente altera esa condición. Después de forjar, la pieza queda con grano heterogéneo, tensiones internas y zonas endurecidas por enfriamiento rápido al aire. Mecanizar en ese estado desgasta brocas y limas y arrastra defectos hasta el temple.
El normalizado consiste en calentar por encima de la temperatura crítica, mantener poco tiempo y enfriar al aire en calma; repetido dos o tres veces con temperaturas ligeramente descendentes, afina el grano. El recocido busca lo contrario en cuanto a velocidad: enfriamiento muy lento, dentro del horno apagado o enterrando la pieza en vermiculita o ceniza, para dejar el acero lo más blando y homogéneo posible.
Los inoxidables de alta aleación tienen ciclos propios y, en muchos casos, no se recuecen bien en un taller sin control de atmósfera. Conviene ceñirse a la hoja de datos de la aleación concreta en lugar de aplicar una regla general aprendida con aceros al carbono.
Señales de que el paso hace falta
- La lima resbala en zonas puntuales de una pieza que debería estar blanda.
- El taladro no muerde o quema el filo de la broca en el mismo punto.
- La hoja se ha forjado con enfriamientos parciales o se ha dejado enfriar sobre metal frío.
- Aparecen alabeos al retirar material de una sola cara.
04
Temple: austenización y elección del medio de enfriamiento
El temple transforma la estructura del acero en martensita mediante un calentamiento por encima de la temperatura crítica y un enfriamiento suficientemente rápido. Dos variables mandan sobre el resultado: la temperatura y el tiempo de permanencia, que disuelven la cantidad justa de carbono, y la velocidad de extracción de calor, que debe superar el umbral propio de cada aleación.
Medios de enfriamiento
- Aceite rápido: opción habitual para aceros al carbono de baja templabilidad. Precalentado en torno a 50 °C, enfría de manera regular y reduce las deformaciones.
- Aceite lento: adecuado para aceros más aleados, como O1 o 52100, que toleran una extracción de calor más suave.
- Agua y salmuera: muy severos. Solo para aleaciones formuladas para ello y con geometrías sencillas; el riesgo de grietas es alto.
- Aire forzado y placas de aluminio: propio de inoxidables y aceros de alta aleación, que se templan al aire y se aplanan entre placas mientras bajan de temperatura.
- Tratamiento subcero: complemento posterior al temple en varios inoxidables, para transformar la austenita retenida antes del revenido.
Prácticas que evitan disgustos
- Calentar de forma uniforme y comprobar la pérdida de magnetismo como referencia aproximada cuando no hay horno con pirómetro.
- Proteger los inoxidables de la descarburación envolviéndolos en lámina de acero inoxidable si no se dispone de atmósfera controlada.
- Introducir la hoja en el líquido de canto y en vertical, con movimiento suave y sin agitarla de lado.
- Pasar al revenido en cuanto la pieza pueda tocarse con la mano: la martensita recién formada es frágil y quebradiza.
- Verificar la dureza con una lima antes de continuar; si muerde, el temple no ha ocurrido y conviene repasar temperatura y medio antes de repetir.
05
Revenido y lectura de la dureza Rockwell
Después del temple, el acero está en su punto más duro y también en el más frágil. El revenido devuelve tenacidad a costa de unos puntos de dureza mediante un calentamiento moderado y sostenido, habitualmente dos ciclos de una a dos horas con enfriamiento completo entre ambos. La temperatura elegida es la que fija el equilibrio final de la hoja.
La escala Rockwell C mide la profundidad de penetración de un cono de diamante bajo una carga normalizada. En cuchillería sirve como referencia comparativa, no como sello de calidad: una cifra alta en una hoja con geometría gruesa o con grano engrosado no significa un buen cuchillo.
Rangos orientativos según el uso
- Cuchillos de cocina de acero al carbono o inoxidable de grano fino: aproximadamente 59–62 HRC.
- Cuchillos de uso general y campo: aproximadamente 57–60 HRC.
- Hojas gruesas destinadas a golpes y palanca: aproximadamente 55–58 HRC.
Estas cifras son puntos de partida, no reglas. Cada fabricante de acero publica su propia curva de revenido, y esa tabla debe pesar más que cualquier valor aprendido de oído. En un taller sin durómetro, las limas calibradas de dureza permiten una estimación razonable dentro de un margen de un par de puntos.
06
Rectificado y pulido de la hoja
El acabado no es solo estética. Una superficie con rayas profundas concentra tensiones, retiene humedad y hace que la hoja se pegue al material que corta. El objetivo del rectificado es eliminar por completo las marcas del grano anterior antes de pasar al siguiente, algo que se comprueba cambiando la dirección de trabajo en cada paso.
Progresión habitual
- Grano 120 para retirar la cascarilla del tratamiento térmico y corregir la geometría.
- Granos 220 y 400 trabajando en sentido cruzado respecto al paso anterior.
- Grano 600–800 en la dirección definitiva del satinado, normalmente del lomo al filo o a lo largo de la hoja.
- Acabado con abrasivo fino sobre soporte rígido para mantener planos los vaciados.
- Pulido con pasta y disco blando solo si se busca superficie especular, ya con la hoja libre de marcas.
La refrigeración es obligatoria en esta fase: la hoja ya está tratada y unos segundos de exceso de calor bastan para revenir el filo localmente. Sumergir la pieza con frecuencia y trabajar con presión ligera es más rápido, a la larga, que rectificar un filo ablandado.
En aceros al carbono, un acabado muy fino retrasa la aparición de óxido pero no la evita. En inoxidables, en cambio, la superficie pulida ayuda a que la capa pasiva se forme de manera homogénea.
07
El mango: cachas, montaje pasante, materiales e impregnación
El mango transmite la fuerza de la mano a la hoja y, en la práctica, decide si un cuchillo resulta cómodo o cansado. Antes de elegir materiales conviene definir el tipo de montaje, porque condiciona el diseño de la espiga desde el principio.
Tipos de montaje
- Cachas sobre espiga completa: dos piezas atornilladas o remachadas a una espiga que reproduce el contorno del mango. Robusto, reparable y fácil de ajustar.
- Montaje pasante: espiga estrecha que atraviesa un bloque perforado y se fija con adhesivo, con un pomo roscado o remachada en el extremo. Silueta más limpia y mango más ligero.
- Espiga oculta con virola: variante del anterior con una pieza metálica de refuerzo en la boca del mango, que reparte el esfuerzo y protege la madera.
Materiales
- Maderas densas y estables, mejor si están estabilizadas con resina; el olivo, el nogal o el brezo son habituales en talleres de la península.
- Micarta y G10, laminados de tejido y resina, prácticamente indiferentes a la humedad.
- Asta, hueso y materiales orgánicos, atractivos pero sensibles a los cambios de humedad y temperatura.
- Corcho denso y fibra vulcanizada como separadores y juntas.
Ajuste e impregnación
Las superficies de contacto deben quedar planas y limpias; cualquier holgura se convierte con el tiempo en una junta que acumula suciedad. El adhesivo epoxi de dos componentes con carga sigue siendo la referencia, siempre sobre superficies desengrasadas y ligeramente rugosas.
Las maderas no estabilizadas se protegen con aceites que polimerizan —lino cocido o tung— aplicados en varias capas finas, dejando secar entre ellas y retirando el exceso. Terminar con cera dura mejora el tacto y facilita la limpieza. Micarta, G10 y maderas estabilizadas no necesitan impregnación: basta con lijar hasta el grano deseado y, si se quiere brillo, pasar un pulido ligero.
08
Afilado y asentado: el ángulo por encima de la piedra
Afilar consiste en hacer que dos superficies se encuentren en una línea sin espesor. Lo único que importa de verdad es mantener constante el ángulo entre la hoja y la piedra; el resto —marca del abrasivo, agua o aceite, piedra natural o sintética— son preferencias.
Para cocina, un ángulo aproximado de 15° por lado ofrece corte fino con una durabilidad razonable. En cuchillos de trabajo, 18–20° por lado protegen el filo frente a impactos y materiales duros.
Secuencia de trabajo
- Empezar por el grano más basto necesario: 400 solo si el filo está mellado; 1000 basta para un reavivado normal.
- Trabajar una cara hasta notar rebaba continua en toda la longitud, y solo entonces cambiar de lado.
- Subir a 3000 o 6000 para refinar y reducir el tamaño de la rebaba.
- Retirar la rebaba con pasadas alternas muy ligeras y, si se dispone de él, con asentador de cuero.
- Entre afilados, alinear el filo con una chaira lisa o una varilla cerámica; eso no quita material, solo endereza.
Las piedras de agua necesitan aplanarse con regularidad: una piedra hueca convierte cualquier intento de ángulo constante en un ejercicio inútil.
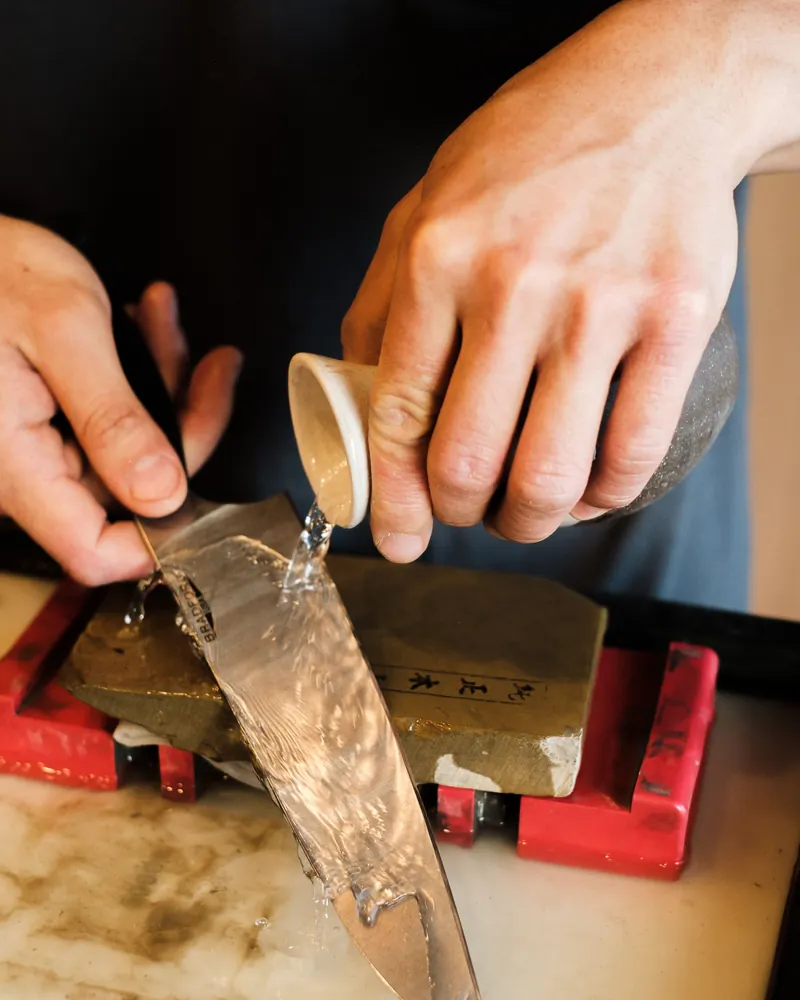
Afilado sobre piedra de agua. Imagen de banco de imágenes empleada como ilustración del procedimiento descrito en esta sección.
09
Cuidado de la hoja en el uso diario
Un cuchillo bien hecho se estropea con hábitos, no con accidentes. La humedad prolongada, el contacto con superficies duras y el lavavajillas hacen más daño que años de uso intenso sobre tabla de madera.
Rutina básica
- Lavar a mano con agua templada y secar de inmediato, también en los inoxidables.
- Evitar el lavavajillas: la combinación de calor, detergentes agresivos y golpes deteriora filo y mango.
- Cortar sobre madera o plástico blando, nunca sobre cristal, piedra o cerámica.
- Guardar en funda, taco o barra magnética, sin roces con otros utensilios dentro de un cajón.
- Aplicar una película muy fina de aceite mineral o de cámara en las hojas de acero al carbono cuando vayan a estar guardadas un tiempo.
Pátina y óxido
En los aceros al carbono aparece con el uso una pátina gris azulada, estable y protectora, que no debe confundirse con el óxido rojizo. Este último sí es corrosión activa y conviene retirarlo pronto con abrasivo muy fino o con un limpiador específico, secando y aceitando después. Si aparecen picaduras, la superficie ya ha perdido material y solo un rectificado la devuelve a su estado anterior.
Los mangos de madera aceitada agradecen una capa de aceite un par de veces al año; los de micarta o G10 no requieren mantenimiento más allá de la limpieza.
10
Escribir al proyecto
Grontuku es un proyecto informativo y editorial. Si detectas un error, quieres proponer una corrección técnica o sugerir un tema relacionado con el trabajo de cuchillería que merezca desarrollarse, puedes escribir por correo electrónico.
No se ofrecen servicios de taller, encargos, venta de piezas ni asesoramiento personalizado; el correo es únicamente una vía de contacto con la redacción del sitio.
—